
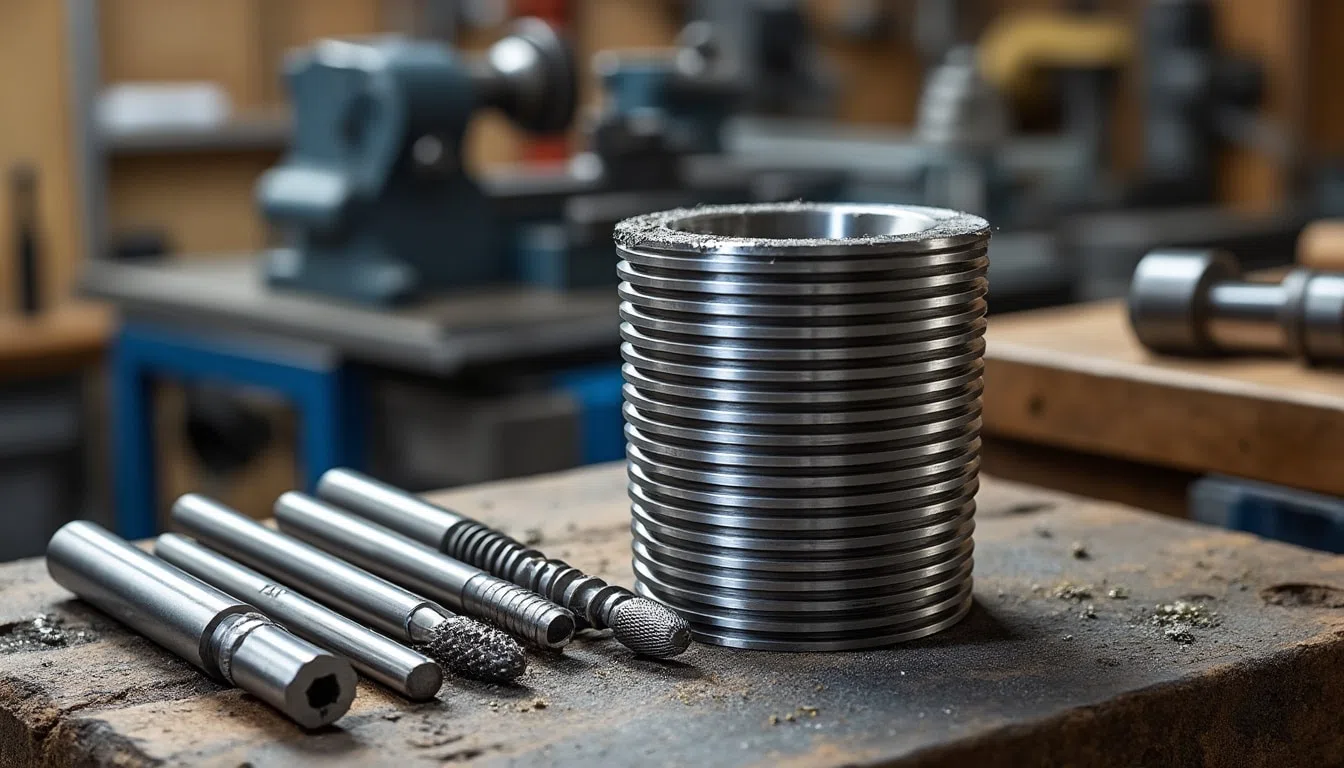
Le taraudage est l'opération qui consiste à creuser un filetage à l'intérieur d'un trou, afin qu'une vis, un boulon ou une tige filetée puisse s'y visser directement. Il permet d'assembler des pièces métalliques ou plastiques sans écrou, en transformant la pièce elle-même en support de vissage : c'est ce qui se passe lorsqu'on fixe un carter sur un bloc moteur, une charnière sur une platine d'acier ou un accessoire sur un profilé d'aluminium. L'outil employé s'appelle un taraud, sorte de vis en acier très dur dont les filets tranchants découpent ou repoussent la matière au fur et à mesure qu'on le fait tourner. Le geste est pratiqué aussi bien dans l'industrie, sur des machines à commande numérique capables d'enchaîner les trous à grande cadence, qu'à l'atelier ou au garage, avec un simple tourne-à-gauche. Il forme le pendant intérieur de le filetage du métal, qui crée les filets à l'extérieur d'une tige. Cette définition explique le principe du taraudage, les outils nécessaires, les étapes à respecter, son histoire, ses applications et les erreurs qui conduisent le plus souvent à un filetage raté ou à un taraud cassé.
Qu'est-ce que le taraudage ? Définition et principe
En mécanique, le taraudage désigne à la fois l'action de tarauder et le résultat obtenu, c'est-à-dire le filetage intérieur lui-même : on parle ainsi d'un « taraudage M8 » pour un trou fileté qui accepte une vis de 8 millimètres. Le principe est simple. On perce d'abord un avant-trou d'un diamètre légèrement inférieur à celui de la vis, puis on y engage le taraud, que l'on fait tourner en avançant dans l'axe. Ses arêtes de coupe enlèvent progressivement la matière pour former une hélice régulière dont le profil correspond exactement à celui de la vis prévue. Chaque filetage se caractérise par son diamètre nominal, son pas, c'est-à-dire la distance entre deux sommets de filets consécutifs, son angle de profil et son sens, à droite dans l'immense majorité des cas. En Europe, le système le plus courant est le filetage métrique ISO, au profil de 60 degrés, décliné en pas gros, utilisé par défaut, et en pas fin, réservé aux pièces minces ou aux réglages précis. D'autres familles existent, notamment les filetages en pouces et les filetages gaz utilisés en plomberie, qui exigent des tarauds spécifiques et ne sont jamais interchangeables avec le métrique.
Taraudage et filetage : intérieur ou extérieur
Les deux mots sont souvent confondus, car ils décrivent la même hélice vue de deux côtés. Le taraudage crée le filetage femelle, à l'intérieur d'un trou, avec un taraud. Le filetage, au sens strict de l'atelier, crée le filetage mâle, à l'extérieur d'une tige, avec une filière, outil circulaire maintenu dans un porte-filière, ou bien au tour. Une vis et un trou taraudé ne fonctionnent ensemble que s'ils partagent exactement le même diamètre nominal, le même pas et le même profil : une vis M6 au pas de 1 millimètre ne se visse pas correctement dans un taraudage M6 au pas fin, même si les deux semblent identiques à l'œil nu. Dans le langage courant, on parle pourtant volontiers de « fileter un trou », et les fabricants vendent souvent des coffrets tarauds et filières réunissant les deux familles d'outils. Retenir la distinction aide à commander le bon outil et à lire une fiche technique. Elle rappelle aussi que la réparation d'un assemblage abîmé passe parfois par le remplacement de la vis, parfois par la reprise du taraudage, selon la pièce dont les filets ont souffert, et que le pas du filetage doit toujours être vérifié avec une jauge avant toute intervention.
Quels outils faut-il pour un taraudage ?
Pour un taraudage manuel, l'équipement de base tient dans une petite boîte. Il faut une perceuse et un foret au bon diamètre pour l'avant-trou, un foret à chanfreiner ou une fraise conique pour casser l'arête du trou, puis le taraud lui-même, entraîné par un tourne-à-gauche, cette poignée réglable qui serre le carré de l'outil et permet de doser l'effort. Les tarauds manuels sont souvent vendus en jeux de deux ou trois pièces, l'ébaucheur, à l'entrée très conique, qui amorce le filet, l'intermédiaire, et le finisseur, qui donne le profil définitif et permet de tarauder jusqu'au fond d'un trou borgne. Un lubrifiant de coupe adapté au matériau, huile de coupe ou pâte de taraudage, réduit le frottement et protège les arêtes. Une équerre ou un guide de taraudage aide à garder l'outil perpendiculaire, et une jauge de pas permet d'identifier un filetage existant. En atelier, on taraude aussi à la perceuse à colonne avec un porte-taraud à embrayage, ou sur des machines à commande numérique qui synchronisent rotation et avance. Dans tous les cas, des lunettes de protection s'imposent, car les copeaux métalliques sont coupants et projetés.
Tarauds à coupe et tarauds à refouler
Deux grandes familles de tarauds coexistent. Le taraud à coupe, le plus répandu, enlève de la matière sous forme de copeaux, que ses goujures doivent évacuer. Les goujures droites conviennent aux trous débouchants et aux matériaux à copeaux courts comme la fonte ou le laiton ; les goujures hélicoïdales à droite remontent les copeaux vers l'entrée, ce qui est précieux dans un trou borgne ; les tarauds à entrée « pointe hélicoïdale » repoussent au contraire les copeaux vers l'avant dans un trou qui débouche. Le taraud à refouler, ou taraud formeur, ne coupe pas : il déforme la matière à froid pour former les filets, sans copeau. Il produit un filetage aux fibres continues, réputé résistant, mais il exige un avant-trou plus grand que pour un taraud à coupe et ne convient qu'aux matériaux assez ductiles, comme l'aluminium, l'acier doux ou le cuivre. Les tarauds sont fabriqués en acier rapide, parfois allié au cobalt, ou en carbure pour la production, et souvent revêtus pour mieux résister à l'usure. Choisir le bon type selon le matériau et la nature du trou est la première condition de réussite, bien avant la force qu'on mettra dans le geste.
Comment réaliser un taraudage ? Les étapes à suivre
Réussir un taraudage à la main suppose de suivre un ordre précis. On commence par marquer le centre du trou au pointeau, puis on perce l'avant-trou au diamètre indiqué par les tables, perpendiculairement à la surface et, si possible, à la perceuse à colonne. On chanfreine ensuite l'entrée du trou, ce qui facilite l'engagement du taraud et évite que le premier filet ne se déforme. Le taraud ébaucheur, monté sur son tourne-à-gauche et lubrifié, est engagé bien droit ; les premiers tours, effectués avec une légère pression, décident de l'alignement de tout le filetage, et il vaut la peine de vérifier l'équerrage dans deux directions. On progresse ensuite selon la règle bien connue : un tour en avant, un demi-tour en arrière, pour casser et dégager les copeaux, en ajoutant du lubrifiant régulièrement. Dans un trou borgne, on ressort complètement l'outil de temps en temps pour vider les copeaux. On termine avec le finisseur, puis on nettoie le trou et on contrôle le résultat avec la vis prévue ou, en atelier, avec un calibre fileté à deux côtés, « entre » et « n'entre pas ». Le tableau suivant rappelle les diamètres de perçage usuels pour un taraud à coupe en filetage métrique à pas gros.
| Filetage métrique (pas gros) | Pas | Foret pour l'avant-trou |
|---|---|---|
| M3 | 0,5 mm | 2,5 mm |
| M4 | 0,7 mm | 3,3 mm |
| M5 | 0,8 mm | 4,2 mm |
| M6 | 1 mm | 5 mm |
| M8 | 1,25 mm | 6,8 mm |
| M10 | 1,5 mm | 8,5 mm |
| M12 | 1,75 mm | 10,2 mm |
D'où vient le taraudage ? Histoire et normalisation
La vis est connue depuis l'Antiquité, notamment dans les pressoirs à vin et à huile, mais ses filets étaient alors taillés à la main, pièce par pièce, si bien que chaque vis n'allait qu'avec son propre écrou. Le taraudage en série devient possible avec les progrès de la mécanique de précision au XVIIIe siècle : le constructeur d'instruments britannique Jesse Ramsden met au point des machines capables de tailler des vis d'une grande régularité, et les tours à fileter permettent bientôt de produire des tarauds et des filières fiables. Le XIXe siècle apporte ensuite la décisive normalisation des filetages. En Grande-Bretagne, Joseph Whitworth propose dans les années 1840 un système de profils et de pas standardisés, tandis qu'aux États-Unis William Sellers défend en 1864 un profil à 60 degrés, plus simple à fabriquer, qui deviendra la base du filetage américain. Ces standards rendent les pièces interchangeables, condition de la production en série. Au XXe siècle, les filetages métriques sont harmonisés au niveau international sous l'égide de l'ISO, et l'outillage progresse : acier rapide, tarauds à refouler, porte-tarauds compensateurs, puis taraudage synchronisé sur machines à commande numérique.
À quoi sert le taraudage ? Applications en industrie et en bricolage
Le taraudage est partout où une vis doit se fixer directement dans une pièce. L'industrie automobile en fait un usage massif, dans les blocs moteurs, les culasses, les carters et les supports d'équipements, tout comme l'aéronautique, la construction de machines, la robinetterie ou l'électronique, où de minuscules taraudages fixent des composants dans des boîtiers. Dans le bâtiment et la métallerie, on taraude des platines, des profilés, des pieds de mobilier métallique ou des éléments de garde-corps. Ce procédé présente plusieurs avantages : il supprime l'écrou, donc l'accès nécessaire derrière la pièce ; il permet un démontage répété sans abîmer l'assemblage ; il offre une fixation précise, alignée et discrète. Il a aussi ses limites, car un filet taillé dans un matériau tendre, comme l'aluminium ou certains plastiques, s'use vite si l'on visse et dévisse souvent, et la longueur de filet en prise doit être suffisante pour supporter l'effort. Les concepteurs prévoient alors des inserts filetés en acier, rapportés dans la pièce, qui combinent la légèreté du matériau de base et la résistance d'un filet métallique durci.
Le taraudage en bricolage : réparer un filetage abîmé
Pour le bricoleur, le taraudage rend surtout service en réparation. Un filet foiré sur une pièce de vélo, de tondeuse ou de moto, une vis qui tourne dans le vide sur un support métallique, un trou à reprendre après l'extraction d'un goujon cassé : dans bien des cas, repasser un taraud au même diamètre suffit à nettoyer des filets encrassés ou légèrement écrasés. Lorsque les filets sont détruits, deux solutions s'offrent à lui. La première consiste à tarauder au diamètre supérieur et à utiliser une vis plus grosse, si la pièce et l'élément fixé le permettent. La seconde fait appel à un filet rapporté, comme les inserts hélicoïdaux en fil d'acier : on perce et on taraude le trou avec un taraud spécial fourni dans le kit, puis on visse l'insert, qui restitue le diamètre d'origine. Ces kits, vendus par diamètre, sont très utilisés sur les pièces en aluminium, notamment pour les bougies de moteurs. Dans tous les cas, mieux vaut travailler sur une pièce bien bridée dans un étau, avec un outillage de qualité, car un taraud bon marché casse facilement et un éclat d'acier trempé coincé au fond d'un trou est très difficile à extraire.
Quelles erreurs éviter lors d'un taraudage ?
La plupart des échecs de taraudage ont des causes connues. Un avant-trou trop petit oblige le taraud à couper trop de matière : l'effort grimpe, l'outil chauffe et finit par casser. Un avant-trou trop grand donne au contraire des filets incomplets, qui arrachent au premier serrage. Un taraud engagé de travers produit un filetage désaxé, et la vis se met de biais ou force. Oublier le lubrifiant, surtout dans l'acier ou l'inox, accélère l'usure et provoque des arrachements ; négliger le demi-tour arrière laisse les copeaux s'accumuler jusqu'au blocage. Il faut aussi se méfier des matériaux : l'inox écrouit et exige un outil adapté, la fonte casse les arêtes fragiles, l'aluminium colle aux goujures. Si le taraud force anormalement, il ne faut jamais insister ni rattraper le geste d'une main, car l'acier rapide est dur mais cassant. Le tourne-à-gauche doit rester manœuvré à deux mains, de façon symétrique, sans effort latéral. Enfin, on porte des lunettes, on évite de chasser les copeaux avec les doigts et on nettoie le trou à la soufflette en protégeant les yeux. Ces précautions, valables aussi pour les autres travaux d'usinage comme le perçage ou le fraisage, rendent le geste fiable et reproductible.