
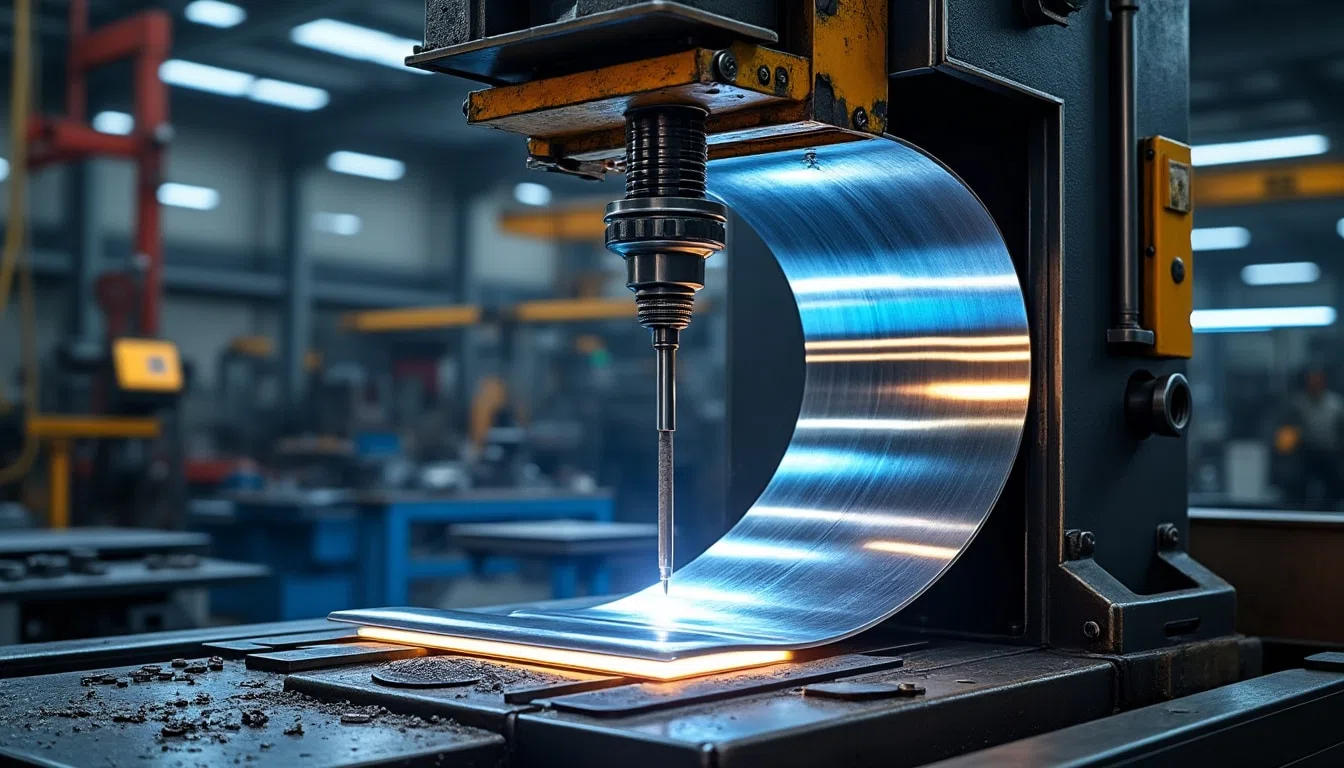
Le cintrage du métal est une technique de mise en forme qui consiste à courber un tube, une barre ou un profilé métallique selon un rayon donné, en le déformant de manière permanente sans le couper ni le souder. Indispensable dans la construction, la serrurerie, l'automobile, l'aéronautique, le mobilier ou la plomberie, il permet d'adapter le métal à des formes courbes, fonctionnelles ou décoratives : main courante d'escalier, arceau de serre, cadre de vélo, collecteur d'échappement, tuyauterie de chauffage ou éléments courbes de la charpente métallique. Autrefois réalisé à la main, à chaud sur l'enclume ou à l'aide de gabarits, le cintrage s'appuie aujourd'hui sur des cintreuses mécaniques, hydrauliques et à commande numérique, capables de produire des pièces complexes en série avec une grande précision. Il reste pourtant un procédé exigeant, qui suppose de bien connaître le comportement des matériaux : un métal que l'on courbe s'étire d'un côté, se comprime de l'autre et tend à revenir en partie à sa forme initiale. Cet article définit le cintrage, explique ses principes physiques, présente les différentes techniques, leurs applications, les défauts à éviter et les évolutions apportées par l'automatisation.
Qu'est-ce que le cintrage du métal ? Définition et principe
Le cintrage est un procédé de déformation qui consiste à plier un élément métallique en lui appliquant une force contrôlée, au-delà de sa limite d'élasticité, de façon à obtenir une courbure permanente. On réserve généralement ce terme aux tubes, barres, fers plats et profilés courbés selon un rayon, alors que le pliage désigne plutôt la formation d'un angle sur une tôle, avec une arête plus vive. Lorsqu'un métal est cintré, sa section ne se comporte pas de façon homogène : la partie située à l'extérieur de la courbe est étirée et s'amincit, celle située à l'intérieur est comprimée et s'épaissit, tandis qu'une zone intermédiaire, la fibre neutre, conserve sa longueur d'origine. C'est d'ailleurs à partir de cette fibre que l'on calcule la longueur de matière nécessaire, appelée développé. Le procédé ne retire aucune matière et préserve la continuité du métal, mais il modifie localement ses propriétés : la zone cintrée est écrouie, c'est-à-dire durcie par la déformation, ce qui peut la rendre plus résistante mais aussi moins ductile. Il faut donc adapter le rayon et la méthode à la nature du métal et à l'épaisseur de la paroi.
Retour élastique et rayon de cintrage
Deux notions guident tout travail de cintrage. La première est le retour élastique, en anglais springback : une fois l'effort relâché, le métal reprend une petite partie de sa forme initiale, car la déformation comprend toujours une part élastique. Une pièce cintrée à 90 degrés ressort donc légèrement plus ouverte, et l'opérateur ou la machine doit cintrer un peu au-delà de l'angle visé pour compenser. Ce retour dépend du métal, de sa limite d'élasticité, de l'épaisseur et du rayon : il est plus marqué sur les aciers à haute résistance et l'inox que sur le cuivre recuit ou l'aluminium tendre. La seconde notion est le rayon de cintrage, généralement exprimé en multiple du diamètre du tube. Plus le rayon est serré par rapport au diamètre, plus la paroi extérieure s'amincit et plus la paroi intérieure risque de former des plis, tandis que la section tend à s'ovaliser. Chaque matériau et chaque épaisseur admettent ainsi un rayon minimal en dessous duquel il faut recourir à des outillages spécifiques, comme un mandrin intérieur, ou renoncer au cintrage au profit d'un coude rapporté. Les fabricants de tubes et de machines publient des tableaux de rayons recommandés qu'il convient de suivre.
Les différentes techniques de cintrage du métal
Plusieurs techniques de cintrage coexistent, choisies selon la forme de la pièce, le matériau, l'épaisseur, le rayon et la quantité à produire. Le cintrage à froid, de loin le plus courant, se pratique à température ambiante avec des cintreuses manuelles, mécaniques ou hydrauliques. Dans le cintrage par enroulement, le tube est serré contre une matrice circulaire qui tourne et l'entraîne autour d'elle, souvent avec un mandrin glissé à l'intérieur pour éviter l'écrasement : c'est la méthode de référence pour les rayons serrés et précis. Le cintrage par poussée, ou par compression, appuie le tube contre une forme fixe ; plus simple, il convient aux grands rayons et aux tubes épais. Le cintrage par galets, ou roulage, fait passer un profilé entre trois rouleaux dont on resserre progressivement le rouleau central, pour obtenir des courbes à grand rayon, des arcs ou des cercles complets, comme pour les garde-corps ou les cerces. Le cintrage à chaud, enfin, consiste à chauffer localement le métal, au chalumeau ou par induction, pour le rendre plus malléable : il permet de cintrer des tubes de forte épaisseur et de grand diamètre avec des efforts réduits. Le tableau ci-dessous compare ces méthodes.
| Technique | Principe | Usages typiques |
|---|---|---|
| Cintrage par enroulement | Le tube s'enroule autour d'une matrice qui tourne, avec ou sans mandrin | Rayons serrés et précis, tuyauteries, cadres |
| Cintrage par poussée | Le tube est poussé contre une forme fixe | Grands rayons, tubes de serrurerie |
| Cintrage par galets | Le profilé passe entre trois rouleaux | Arcs, cercles, garde-corps, structures courbes |
| Cintrage à chaud | Chauffage local avant mise en forme | Tubes épais, gros diamètres, charpente |
| Cintrage manuel au ressort | Un ressort maintient la section d'un tube fin | Petits tubes de cuivre en plomberie |
Quels métaux se cintrent le mieux ?
Tous les métaux ne réagissent pas de la même façon au cintrage. L'acier doux, très utilisé en serrurerie et en construction, se cintre bien à froid, avec un retour élastique modéré et une bonne tolérance aux rayons moyens. L'acier inoxydable, plus résistant, demande des efforts plus importants, s'écrouit rapidement et présente un retour élastique marqué, ce qui impose des machines puissantes et des réglages soignés. L'aluminium et ses alliages sont légers et faciles à déformer dans leurs états les plus tendres, mais certaines nuances durcies se fissurent si le rayon est trop serré, d'où l'intérêt de vérifier l'état métallurgique indiqué par le fournisseur. Le cuivre, surtout lorsqu'il est recuit, est l'un des métaux les plus dociles, ce qui explique sa place historique en plomberie ; le laiton se cintre également, avec un peu plus de précautions. Le titane et les alliages spéciaux de l'aéronautique, enfin, exigent souvent un cintrage à chaud ou des outillages dédiés. Dans tous les cas, l'épaisseur de la paroi et le diamètre du tube comptent autant que la nature du métal : un tube épais se cintre plus facilement sans plis qu'un tube mince du même diamètre.
À quoi sert le cintrage du métal ? Applications et avantages
Le cintrage du métal est présent dans de très nombreux secteurs. Dans la construction et l'architecture, il sert à réaliser des structures courbes, des arcs, des marquises, des garde-corps, des mains courantes et des éléments de façade qui adoucissent les lignes d'un bâtiment. En serrurerie et en métallerie, il permet de fabriquer portails, grilles et mobilier de jardin. L'automobile, la moto et l'aéronautique l'emploient pour les châssis tubulaires, les arceaux de sécurité, les lignes d'échappement, les circuits de carburant et de freinage. En plomberie et chauffage, le cintrage des tubes de cuivre, d'acier ou de multicouche permet de suivre les murs et de contourner les obstacles. Le mobilier contemporain, avec ses chaises et tables en tube d'acier, en est un autre exemple célèbre. Par rapport à un assemblage de pièces droites soudées ou raccordées, le cintrage présente des avantages clairs : il réduit le nombre de soudures et de raccords, donc les points faibles et les risques de fuite, assure un écoulement plus fluide dans les tuyauteries, améliore l'aspect esthétique et peut alléger la structure. Il demande en contrepartie un outillage adapté à chaque diamètre et une bonne maîtrise des paramètres.
Les défis et défauts du cintrage du métal
Malgré sa simplicité apparente, le cintrage expose à plusieurs défauts qu'il faut savoir prévenir. L'ovalisation de la section, fréquente sur les tubes à paroi mince, réduit la résistance et le débit ; on la limite avec un mandrin intérieur, un ressort ou un remplissage temporaire du tube. Les plis, qui se forment à l'intérieur de la courbe lorsque la compression est trop forte, et l'amincissement excessif de la paroi extérieure, qui peut aller jusqu'à la fissuration, apparaissent surtout avec des rayons trop serrés ou un matériau peu ductile. Le retour élastique, s'il est mal anticipé, conduit à des angles imprécis et à des pièces qui ne s'assemblent pas. La précision dépend aussi de la régularité du matériau : deux lots de tubes de même référence peuvent se comporter un peu différemment. Les contraintes internes générées par la déformation doivent parfois être relâchées par un traitement thermique, en particulier pour des pièces soumises à la fatigue. Enfin, le coût n'est pas négligeable : chaque diamètre et chaque rayon nécessitent un outillage spécifique, ce qui pèse sur les petites séries, d'où l'importance d'une conception qui standardise les rayons de courbure dès la phase d'étude.
Cintrage CNC et innovations technologiques
Le cintrage a profondément évolué avec l'arrivée des cintreuses à commande numérique et des logiciels de conception assistée par ordinateur. Ces machines enchaînent automatiquement les opérations d'avance, de rotation et de cintrage du tube pour réaliser des pièces en trois dimensions comportant plusieurs courbes, avec une excellente répétabilité. Elles règlent avec précision l'angle, le rayon et la vitesse, et compensent automatiquement le retour élastique à partir de tables propres à chaque matériau ou de mesures effectuées en cours de production. Les logiciels de simulation permettent d'anticiper le comportement du métal, de vérifier la faisabilité d'une forme et d'éviter les collisions entre le tube et la machine avant même de lancer la fabrication, ce qui réduit les essais et les rebuts. Sur les lignes les plus automatisées, des bras robotisés chargent et déchargent les pièces, et des systèmes de mesure optique ou laser contrôlent la géométrie obtenue. La recherche s'intéresse aussi à des matériaux particuliers, comme les alliages à mémoire de forme, capables de retrouver une forme programmée sous l'effet de la chaleur, qui ouvrent des perspectives dans le médical et l'industrie. Ces progrès rendent le cintrage plus précis, plus rapide et plus économe en matière.
Cintrer un tube soi-même en bricolage
À l'échelle du bricoleur, le cintrage d'un tube est surtout pratiqué en plomberie, sur des tubes de cuivre de petit diamètre. Le cuivre recuit, vendu en couronne, se cintre à la main à l'aide d'un ressort de cintrage glissé à l'intérieur ou à l'extérieur du tube, qui empêche son écrasement ; le cuivre écroui, en barres rigides, se travaille plutôt avec une cintreuse manuelle à galets ou à levier, qui assure un rayon régulier. On peut aussi recuire localement un tube de cuivre au chalumeau pour l'assouplir, en respectant les précautions d'usage : travail à l'écart des matériaux inflammables, écran de protection, gants et lunettes, extincteur à portée de main. Pour les tubes d'acier ou les fers plats de serrurerie, une cintreuse à galets d'établi permet de réaliser des arcs pour un portillon, une jardinière ou un support de plantes grimpantes. Mieux vaut toujours faire un essai sur une chute, tracer la fibre neutre et les repères de début et de fin de courbe, et cintrer progressivement. Une fois les tubes mis en forme, les assemblages se font par brasure, soudure, raccords à sertir ou par le filetage, qui permet un démontage ultérieur.