
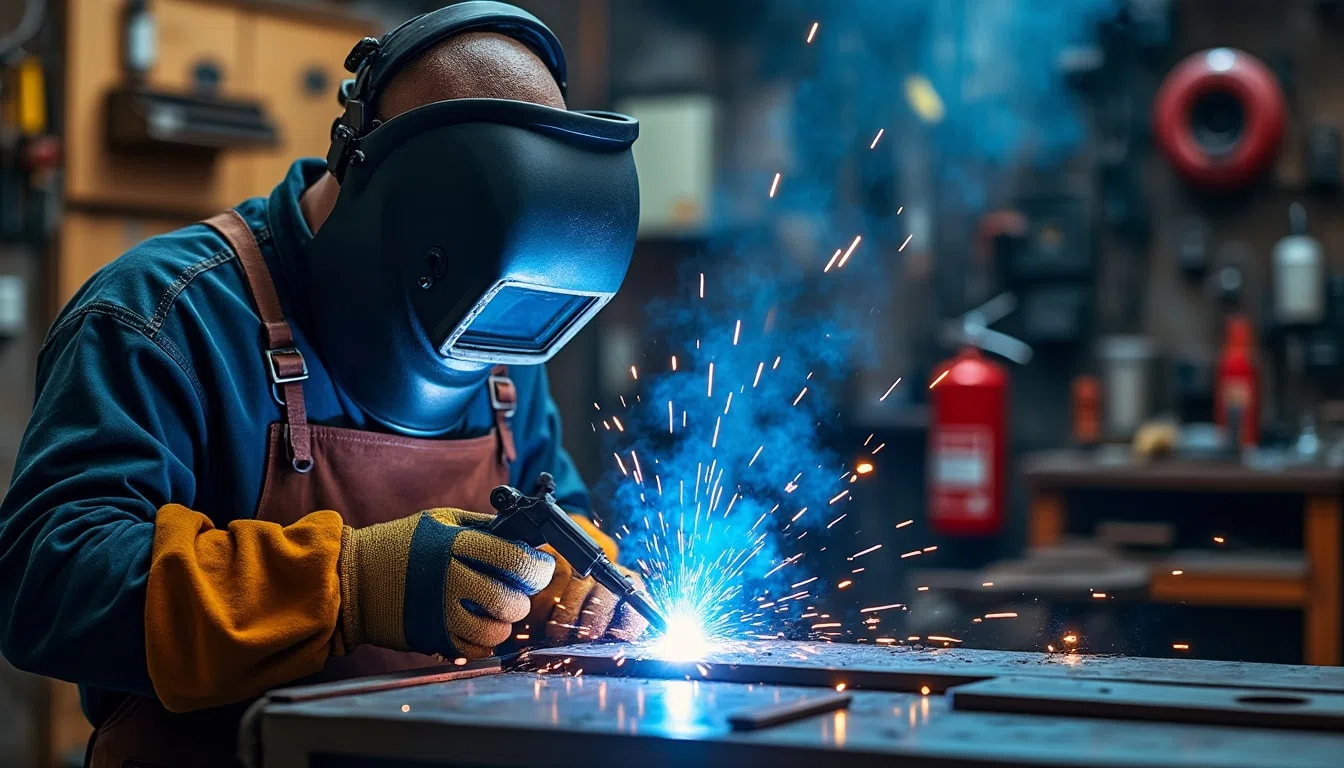
Le soudage à l'arc est la famille de procédés de soudage la plus répandue dans le travail des métaux, de la grande industrie jusqu'à l'atelier du bricoleur. Il permet d'assembler durablement des pièces métalliques par fusion, grâce à la chaleur intense d'un arc électrique qui jaillit entre une électrode et les pièces à souder. Le métal fond localement, se mélange éventuellement à un métal d'apport, puis se solidifie en un cordon qui rend l'assemblage permanent. Issu des découvertes sur l'arc électrique au XIXe siècle et perfectionné tout au long du XXe, ce principe a donné naissance à plusieurs procédés aux noms parfois obscurs, MMA, MIG, MAG, TIG ou arc submergé, qui diffèrent par le type d'électrode et la manière de protéger le métal en fusion contre l'air. Grâce à sa polyvalence, sa robustesse et son coût raisonnable, le soudage à l'arc s'est imposé dans la construction, l'automobile, l'énergie, le naval, la maintenance ou la serrurerie, et les postes à souder grand public l'ont rendu accessible aux particuliers. Cette définition explique son principe, ses différents procédés, ses applications et avantages, les défauts les plus courants et les règles de sécurité indispensables.
Qu'est-ce que le soudage à l'arc ? Définition
Le soudage à l'arc électrique est un procédé d'assemblage thermique dans lequel un arc électrique, c'est-à-dire une décharge continue à travers un gaz ionisé, est établi entre une électrode et les pièces à assembler. La pièce est reliée au poste à souder par un câble et une pince de masse, et l'électrode par une pince porte-électrode ou une torche : en approchant l'électrode de la pièce, on ferme le circuit et l'arc s'amorce. La chaleur dégagée, très concentrée, porte localement les métaux au-delà de leur point de fusion. Les bords des pièces fondent et se mélangent au métal d'apport, issu de l'électrode lorsqu'elle est consommable ou d'une baguette séparée, pour former un bain de fusion qui, en refroidissant, devient le cordon de soudure. Contrairement au brasage, où seul le métal d'apport fond, le soudage fait donc fondre le métal des pièces elles-mêmes, ce qui produit un assemblage d'une grande résistance. C'est pourquoi le soudage à l'arc est au cœur de la fabrication des ouvrages en acier, des portails et garde-corps jusqu'à la charpente métallique d'un bâtiment, où les assemblages soudés côtoient les assemblages boulonnés.
Courant, électrode et protection du bain de fusion
Le soudage à l'arc peut fonctionner en courant continu (DC) ou en courant alternatif (AC), selon le procédé, le type d'électrode et le métal : le courant alternatif est par exemple utilisé en TIG pour souder l'aluminium, dont il aide à rompre la couche d'oxyde. Les postes modernes à technologie inverter, compacts et légers, ont largement remplacé les anciens postes à transformateur. L'électrode peut être consommable, lorsqu'elle fond pendant le soudage et constitue le métal d'apport, comme en soudage à l'électrode enrobée ou en MIG/MAG, ou non consommable, comme l'électrode en tungstène du procédé TIG, qui entretient l'arc sans fondre tandis que le métal d'apport est ajouté à part. Dans tous les cas, le bain de fusion doit être protégé de l'oxygène et de l'azote de l'air, qui provoqueraient oxydation, porosités et fragilité. Cette protection est assurée soit par un gaz de protection envoyé par la torche, inerte (argon, hélium) ou actif (dioxyde de carbone, mélanges argon et CO₂), soit par un flux qui, en se décomposant sous la chaleur, forme un gaz protecteur et une couche de laitier qui recouvre le cordon et qu'on retire au marteau à piquer après refroidissement.
Quels sont les différents procédés de soudage à l'arc ?
Le soudage à l'électrode enrobée, ou MMA (Manual Metal Arc), est le procédé le plus ancien et le plus simple : on soude avec des baguettes métalliques recouvertes d'un enrobage qui, en fondant, produit un gaz et un laitier protecteurs. Apprécié pour sa robustesse et sa portabilité, il ne nécessite pas de bouteille de gaz et fonctionne en extérieur, au vent ou en hauteur, ce qui en fait le procédé des chantiers, de la serrurerie, de la maintenance et des réparations ; il demande en revanche un peu d'entraînement pour amorcer et tenir l'arc, et il produit des projections et du laitier à retirer. Le soudage semi-automatique utilise un fil-électrode continu, déroulé automatiquement à travers la torche : on parle de MIG (Metal Inert Gas) lorsque le gaz est inerte, principalement pour l'aluminium et certains alliages, et de MAG (Metal Active Gas) lorsqu'il contient du CO₂, ce qui est le cas courant pour l'acier. Rapide, facile à apprendre et aisément automatisable, il domine la tôlerie, la carrosserie et la production en série, et se prête au soudage robotisé. Il existe aussi un fil fourré, creux et rempli de flux, utilisable sans gaz sur de nombreux postes pour particuliers.
Le soudage TIG et l'arc submergé
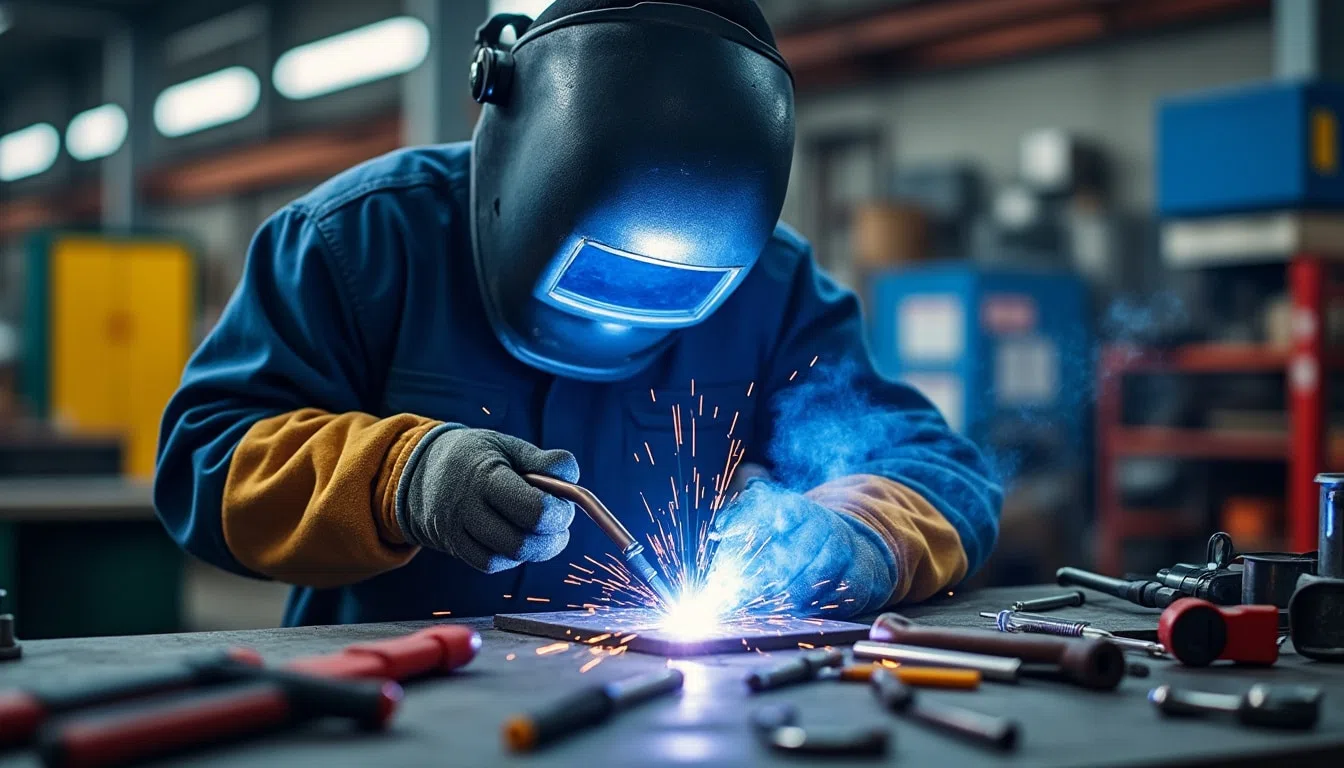
Le soudage TIG (Tungsten Inert Gas) utilise une électrode non consommable en tungstène et un gaz inerte, le plus souvent de l'argon pur. Le soudeur tient la torche d'une main et apporte le métal d'apport de l'autre, sous forme de baguette, ce qui donne un excellent contrôle du bain de fusion. Le résultat est une soudure très propre et esthétique, sans projections ni laitier, appréciée pour l'acier inoxydable, l'aluminium, le titane et les alliages délicats, ainsi que pour les tôles fines. On le retrouve dans l'aéronautique, la chimie, l'agroalimentaire, la tuyauterie fine et les réservoirs sous pression, mais aussi chez les artisans pour les pièces visibles. Plus lent, il exige une vraie dextérité. À l'autre extrémité, le soudage à l'arc submergé (SAW, Submerged Arc Welding) est un procédé automatisé où l'arc, formé entre un fil continu et la pièce, est entièrement noyé sous une couche de flux en poudre. Invisible, sans projections et avec peu de fumées, il offre une pénétration élevée et une productivité remarquable sur les soudures longues et rectilignes de pièces de forte épaisseur : réservoirs, tubes de grand diamètre, poutres reconstituées soudées, ponts ou coques de navires. Le tableau ci-dessous résume les caractéristiques de ces procédés.
| Procédé | Électrode | Protection du bain | Usages typiques |
|---|---|---|---|
| MMA (électrode enrobée) | Baguette fusible enrobée | Gaz et laitier issus de l'enrobage | Chantier, serrurerie, réparations, extérieur |
| MIG / MAG (semi-automatique) | Fil continu fusible | Gaz inerte (MIG) ou actif (MAG) | Tôlerie, carrosserie, production en série |
| Fil fourré | Fil creux rempli de flux | Flux, avec ou sans gaz | Bricolage, extérieur, petits postes |
| TIG | Tungstène non fusible + baguette d'apport | Gaz inerte, souvent argon | Inox, aluminium, tuyauterie fine, soudures visibles |
| Arc submergé (SAW) | Fil continu fusible | Couche de flux en poudre | Fortes épaisseurs, longues soudures automatisées |
Quelles sont les applications et les avantages du soudage à l'arc ?
Le soudage à l'arc est omniprésent. En construction métallique, il sert à assembler charpentes, poutres, escaliers et structures en acier ou en inox ; dans l'automobile, à fabriquer châssis, carrosseries et lignes d'échappement ; dans l'aéronautique, à souder avec précision aluminium, titane et alliages spéciaux. Le secteur de l'énergie l'utilise pour les pipelines, chaudières, mâts d'éoliennes et installations industrielles, le naval et l'offshore pour les coques, plateformes et citernes, et la maintenance pour réparer machines et structures endommagées. Ses avantages expliquent ce succès. Il est d'abord flexible : il permet de souder l'acier, l'inox, l'aluminium, la fonte et de nombreux alliages, sur des pièces fines comme épaisses, en atelier comme en extérieur. Il produit des joints solides, qui bien réalisés résistent aux efforts mécaniques, aux chocs, aux vibrations et à la fatigue, indispensables pour les structures porteuses. Son équipement reste accessible, bien moins coûteux que le soudage laser ou par faisceau d'électrons, et un poste à l'électrode enrobée fonctionne sur une prise domestique adaptée. Enfin, certains procédés comme le MIG/MAG ou l'arc submergé s'automatisent facilement, ce qui augmente fortement les cadences de production.
Le soudage à l'arc chez le particulier
Longtemps réservé aux professionnels, le soudage à l'arc est aujourd'hui pratiqué par de nombreux bricoleurs, grâce à des postes compacts vendus en magasin. Le poste à l'électrode enrobée à technologie inverter est souvent le premier achat : peu coûteux, il permet de réparer un portail, de fabriquer un support, une remorque légère ou un meuble en acier de style industriel. Le poste semi-automatique au fil fourré sans gaz, ou au fil plein avec une petite bouteille, est plus facile à prendre en main et convient bien à la tôle fine, notamment en carrosserie. Le TIG, plus exigeant, intéresse plutôt les amateurs avertis qui travaillent l'inox ou l'aluminium. Avant de choisir, il faut vérifier la puissance de l'installation électrique, la plage d'intensité du poste et son facteur de marche, c'est-à-dire la durée pendant laquelle il peut souder sans surchauffer selon le fabricant. Un apprentissage sur des chutes de métal, idéalement accompagné par un soudeur expérimenté ou lors d'un stage d'initiation, permet d'acquérir les bons gestes avant de s'attaquer à une pièce qui doit supporter des efforts, comme un garde-corps ou un élément porteur, pour lequel un professionnel reste la meilleure option.
Soudage à l'arc : quels défauts et quelles difficultés techniques ?
Le soudage à l'arc exige un réel savoir-faire, et le principal enjeu reste le contrôle de l'arc. Une mauvaise distance entre l'électrode et la pièce, une vitesse d'avance irrégulière, un angle inadapté ou un réglage d'intensité incorrect peuvent provoquer de nombreux défauts : manque de fusion ou de pénétration, inclusions de laitier, porosités, caniveaux le long du cordon, fissures, ou au contraire pénétration excessive qui perce les tôles fines. Le choix du gaz de protection est un autre paramètre critique en MIG/MAG et TIG : argon pur, CO₂ ou mélanges argon-CO₂ et argon-hélium, selon le métal et l'épaisseur ; un gaz inadapté ou un débit mal réglé entraîne oxydation, porosités ou cordon irrégulier. Les conditions extérieures comptent aussi : le vent disperse le gaz, l'humidité et la poussière perturbent l'arc, d'où l'usage de rideaux pare-vent, de tentes de soudage ou du procédé à l'électrode enrobée sur chantier. Enfin, la préparation des pièces est déterminante : dégraissage, élimination de la rouille, de la peinture et de la calamine, chanfreinage des bords sur les fortes épaisseurs, accostage et pointage soignés. Un joint mal préparé est la première cause de soudure défectueuse, quelle que soit l'habileté du soudeur.
Soudage à l'arc : sécurité, fumées et environnement
Le soudage à l'arc présente des risques sérieux qu'il faut maîtriser, en atelier comme à la maison. L'arc émet un rayonnement ultraviolet et infrarouge très intense : le masque de soudeur, avec un filtre de teinte adaptée au procédé et à l'intensité, est indispensable, tout comme la protection des personnes à proximité, car un « coup d'arc » brûle les yeux et la peau. Gants à manchettes, vêtements couvrants et non synthétiques, chaussures fermées protègent des projections et des brûlures, et l'on éloigne tout matériau inflammable, en gardant un extincteur à portée de main. Le risque électrique impose un matériel en bon état et un travail au sec. Les fumées de soudage, chargées de particules métalliques et de gaz comme l'ozone ou les oxydes d'azote, sont nocives : on travaille dans un local ventilé, idéalement avec une aspiration à la source, et l'on évite de souder des pièces galvanisées, peintes ou graissées sans protection respiratoire adaptée. Sur le plan économique et environnemental, la formation des soudeurs, la consommation d'énergie et les déchets (chutes d'électrodes, laitier, projections) font l'objet d'efforts croissants, avec des postes plus efficaces et le soudage robotisé. Après le soudage, un meulage du cordon puis une protection par un anti-rouille pour métal préservent durablement l'assemblage en acier.