
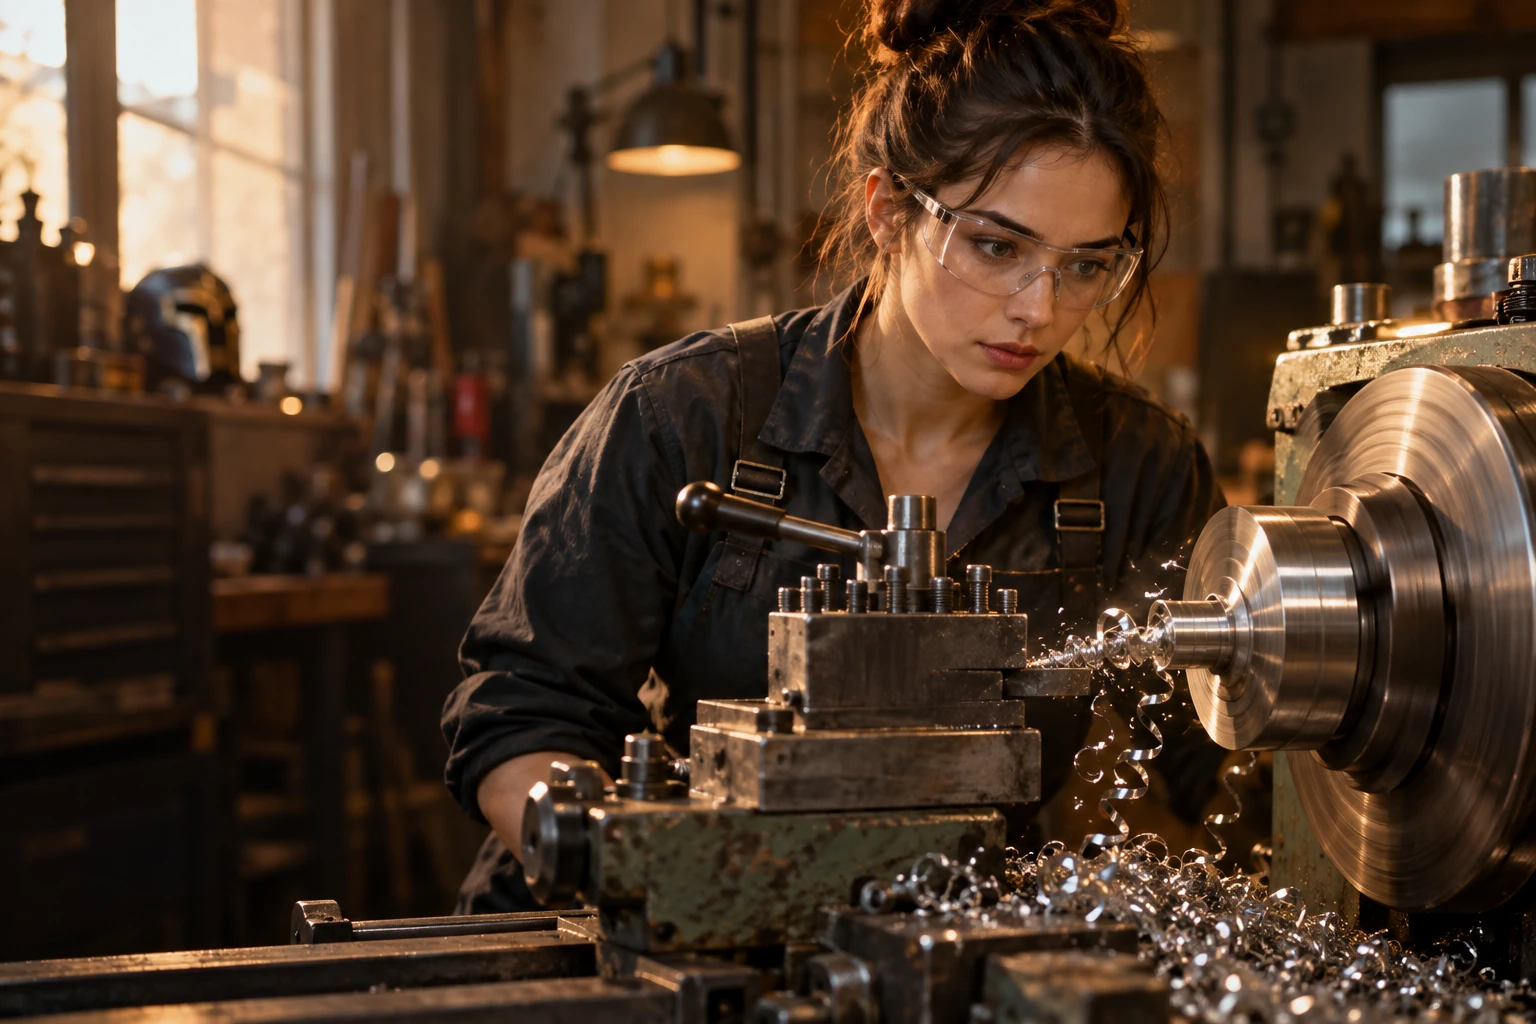
L'usinage est un procédé de fabrication qui consiste à donner à une pièce sa forme et ses dimensions définitives en lui retirant de la matière, le plus souvent sous forme de copeaux, à l'aide d'outils coupants montés sur des machines-outils. Pilier de l'industrie mécanique, il permet de transformer un bloc, une barre ou une pièce moulée en un composant précis et fonctionnel : un arbre de transmission, un engrenage, une bride percée, un moule ou une simple vis. Le terme recouvre une large famille de techniques, du tournage au fraisage, en passant par le perçage, l'alésage, le taraudage, la rectification et des procédés plus spécialisés comme l'électroérosion. Si l'usinage évoque d'abord l'atelier industriel et les machines à commande numérique, il concerne aussi le bricoleur averti qui perce une plaque d'aluminium, filète une tige ou ajuste une pièce sur une perceuse à colonne. Cet article définit l'usinage, retrace son histoire, présente les principales techniques avec leurs machines, les procédés non conventionnels et les finitions associées, avant de faire le point sur la commande numérique et les règles de sécurité indispensables.
Qu'est-ce que l'usinage ? Définition du procédé
Dans son sens technique, l'usinage désigne l'ensemble des opérations qui façonnent une pièce par enlèvement de matière. On part d'une ébauche plus grande que la pièce finie (le brut) et l'on retire progressivement la surépaisseur jusqu'à atteindre les cotes et l'état de surface demandés sur le plan. Le procédé s'oppose ainsi aux techniques de mise en forme sans enlèvement de matière, comme le forgeage, l'emboutissage ou le cintrage, et aux procédés additifs comme l'impression 3D. L'opération repose sur la combinaison de deux mouvements : le mouvement de coupe, qui fait pénétrer l'arête de l'outil dans la matière, et le mouvement d'avance, qui déplace l'outil ou la pièce pour usiner toute la surface. L'outil doit être plus dur que la matière usinée : acier rapide, carbure de tungstène, céramique ou diamant selon les cas. L'usinage s'applique aux métaux (acier, fonte, aluminium, laiton, titane), mais aussi aux plastiques techniques, aux composites et au bois. La précision obtenue, souvent de l'ordre du centième de millimètre en mécanique courante et bien au-delà en rectification, en fait la technique de référence pour les pièces qui doivent s'assembler parfaitement.
D'où vient l'usinage ? Petite histoire du procédé
Façonner un objet en lui retirant de la matière est un geste aussi ancien que l'outil lui-même : les artisans de l'Égypte ancienne perçaient et tournaient déjà le bois et la pierre avec des archets et des abrasifs. L'usinage moderne naît pourtant avec la révolution industrielle. En 1775, l'industriel britannique John Wilkinson met au point une machine à aléser capable de percer des cylindres en fonte avec une précision inédite, ce qui permet de fabriquer des machines à vapeur bien plus efficaces. Au tournant du XIXe siècle, Henry Maudslay, souvent présenté comme l'un des pères des machines-outils, perfectionne le tour à charioter et à fileter, qui produit des vis interchangeables, tandis que Joseph Whitworth défend au milieu du siècle la mesure de précision et la normalisation des filetages qui porte son nom. La fraiseuse se développe à la même époque aux États-Unis, pour la fabrication d'armes à pièces interchangeables. Au début des années 1950, des travaux menés au MIT à partir des idées de John T. Parsons aboutissent aux premières machines à commande numérique, qui ouvrent la voie à l'automatisation, aujourd'hui généralisée dans les ateliers grâce à la CAO et à la FAO.
Les principales techniques d'usinage par enlèvement de copeaux
Les techniques d'usinage conventionnelles se distinguent par la machine utilisée, la forme de l'outil et la répartition des mouvements entre l'outil et la pièce. Le tableau ci-dessous en donne une vue d'ensemble avant de détailler chaque procédé. Deux d'entre elles dominent la production : le tournage, où la pièce tourne, et le fraisage, où c'est l'outil qui tourne ; elles couvrent à elles seules une grande partie des pièces mécaniques. Les autres opérations interviennent souvent en complément, pour réaliser des trous, les calibrer, y tailler un filetage, creuser une rainure ou obtenir un état de surface très fin. Une même pièce passe ainsi fréquemment par plusieurs postes, ou par un seul centre d'usinage capable d'enchaîner automatiquement les opérations en changeant d'outil. Le choix des paramètres de coupe (vitesse de rotation, avance, profondeur de passe) et la lubrification jouent un rôle déterminant sur la qualité obtenue, sur l'usure des outils et sur l'échauffement de la pièce, en particulier pour les matériaux difficiles comme l'inox ou le titane, qui exigent des outils et des conditions de coupe adaptés.
| Procédé | Machine | Mouvement | Exemples de pièces |
|---|---|---|---|
| Tournage | Tour | La pièce tourne, l'outil avance | Arbres, axes, bagues, vis |
| Fraisage | Fraiseuse, centre d'usinage | L'outil tourne, la pièce se déplace | Surfaces planes, rainures, poches, moules |
| Perçage | Perceuse, perceuse à colonne | Le foret tourne et descend | Trous de fixation |
| Alésage | Aléseuse, tour, fraiseuse | Outil rotatif de finition | Trous calibrés, logements de roulements |
| Filetage et taraudage | Tour, taraudeuse, outils à main | Mouvement hélicoïdal | Vis, écrous, trous taraudés |
| Mortaisage | Mortaiseuse | Va-et-vient vertical de l'outil | Rainures de clavette, mortaises |
| Rectification | Rectifieuse | Meule abrasive en rotation | Portées de précision, surfaces de glissement |
Le tournage
Le tournage consiste à faire tourner la pièce, serrée dans le mandrin d'un tour, pendant qu'un outil fixe en rotation, mais mobile en translation, enlève la matière. Il produit naturellement des formes de révolution, pleines ou creuses : cylindres, cônes, épaulements, gorges, filetages extérieurs ou intérieurs. On l'utilise pour fabriquer des axes, des arbres, des bagues, des vis et toutes sortes de pièces symétriques autour d'un axe. Les outils de tour, longtemps en acier rapide affûté à la main, sont aujourd'hui le plus souvent équipés de plaquettes interchangeables en carbure, que l'on remplace lorsqu'elles sont usées. Le chariotage dresse une surface cylindrique le long de l'axe, le dressage réalise une face plane perpendiculaire, et des barres d'alésage permettent de travailler l'intérieur d'une pièce creuse. Les tours à commande numérique enchaînent ces opérations avec une grande répétabilité et, sur les modèles les plus avancés, intègrent des outils motorisés qui autorisent aussi des opérations de fraisage sans démonter la pièce, ce qui améliore la précision des pièces complexes.
Le fraisage
Dans le fraisage, l'outil, appelé fraise, tourne à grande vitesse tandis que la pièce, bridée sur la table de la fraiseuse, se déplace selon plusieurs axes. Cette combinaison permet d'usiner des surfaces planes, des rainures, des poches, des épaulements, des contours et des formes complexes en trois dimensions. Les fraises existent dans une multitude de formes : fraises deux tailles pour les surfaces et les épaulements, fraises à surfacer de grand diamètre, fraises à bout hémisphérique pour les surfaces gauches des moules, fraises à rainurer ou à chanfreiner. Les fraiseuses conventionnelles laissent progressivement la place aux centres d'usinage à commande numérique, qui changent d'outil automatiquement et peuvent travailler sur trois, quatre ou cinq axes simultanés, ce qui ouvre l'usinage de pièces aux formes très élaborées pour l'aéronautique, l'automobile, la fabrication de moules ou le médical. Le fraisage s'applique aussi au bois, avec la défonceuse bien connue des menuisiers, qui fonctionne sur le même principe d'outil rotatif.
Le perçage et l'alésage
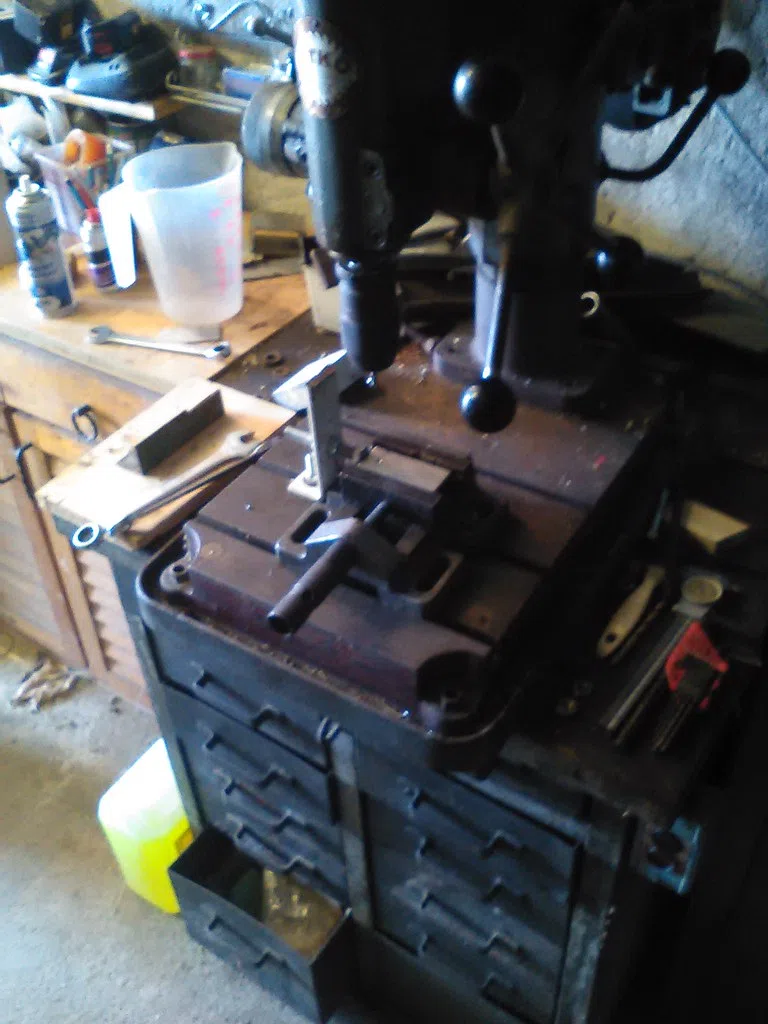
Le perçage est l'opération d'usinage la plus répandue, puisque presque toutes les pièces comportent des trous de fixation. Il est réalisé avec un foret, en acier rapide ou en carbure, monté sur une perceuse, une perceuse à colonne, un tour ou une fraiseuse. Pour obtenir un trou bien positionné, on commence souvent par un pointage ou un avant-trou, et l'on adapte la vitesse de rotation au diamètre et au matériau, avec une lubrification pour limiter l'échauffement. Un trou percé n'est cependant ni parfaitement rond ni exactement au bon diamètre : lorsque la fonction l'exige, par exemple pour loger un roulement ou guider un axe, on le reprend par alésage. Cette opération de finition, réalisée avec un alésoir ou une barre d'alésage, calibre le trou, améliore sa circularité, sa rectitude et son état de surface. Les grandes pièces, comme les carters ou les bâtis de machines, passent sur des aléseuses dédiées, capables de travailler avec une grande précision sur des dimensions importantes, souvent pilotées par commande numérique.
Le filetage, le mortaisage et la rectification
Le filetage crée une rainure hélicoïdale à l'extérieur d'une pièce, pour obtenir une vis ou une tige filetée, tandis que le taraudage la crée à l'intérieur d'un trou, pour recevoir une vis. On les réalise au tour, avec un outil à fileter, à la machine avec des tarauds et des filières, ou à la main pour de petites séries ; les profils métriques et anglo-saxons sont normalisés, notamment par l'ISO, ce qui garantit l'interchangeabilité des visseries. Le mortaisage utilise un outil animé d'un mouvement de va-et-vient vertical, à la manière d'un rabot, pour creuser des rainures de clavette dans un moyeu ou des formes intérieures non circulaires ; en menuiserie, le même terme désigne la réalisation de mortaises destinées à recevoir un tenon. La rectification, enfin, est une opération de finition par abrasion : une meule tournant à grande vitesse enlève de très faibles épaisseurs de matière pour obtenir des cotes et des états de surface très précis, sur des pièces planes ou cylindriques, y compris en acier trempé, trop dur pour être usiné avec des outils de coupe classiques.
Les procédés d'usinage non conventionnels
À côté des techniques à outil coupant, l'industrie dispose de procédés d'usinage non conventionnels, qui enlèvent la matière sans contact mécanique direct ou par des moyens physiques et chimiques. L'électroérosion, ou EDM (Electrical Discharge Machining), enlève la matière par une succession de petites décharges électriques entre une électrode et la pièce, plongées dans un liquide diélectrique : elle permet de travailler des matériaux très durs et de réaliser des formes complexes, notamment pour les moules et les matrices. L'usinage par ultrasons associe des vibrations de haute fréquence à un abrasif pour usiner des matériaux durs et fragiles comme la céramique ou le verre. L'usinage chimique dissout sélectivement la matière à l'aide de solutions corrosives, tandis que l'usinage électrochimique combine courant électrique et électrolyte pour enlever la matière sans échauffement ni contrainte mécanique, ce qui convient aux pièces fines ou délicates. La découpe au laser, au jet d'eau chargé d'abrasif ou au plasma intervient souvent en amont, pour débiter les contours des pièces avant l'usinage proprement dit, avec chacune ses avantages selon l'épaisseur et la sensibilité du matériau à la chaleur.
Traitements thermiques et finitions associés à l'usinage
Une pièce usinée n'est pas toujours terminée en sortant de la machine. Les traitements thermiques modifient ses propriétés mécaniques : la trempe, qui consiste à chauffer un acier puis à le refroidir rapidement dans l'eau, l'huile ou l'air selon la nuance, augmente sa dureté et sa résistance à l'usure, le revenu atténue ensuite sa fragilité, et le recuit adoucit le métal pour faciliter un usinage ultérieur ou supprimer des tensions internes. Ces opérations s'intercalent souvent entre l'ébauche et la finition, car un acier trempé ne se travaille plus qu'à la meule. Viennent ensuite les finitions de surface : le polissage élimine les dernières stries avec des abrasifs de plus en plus fins, le rodage améliore l'état de surface et la précision des alésages à l'aide de pierres abrasives animées d'un mouvement combiné, le sablage ou le microbillage nettoie, ébavure ou mate une surface avant peinture ou revêtement. L'ébavurage, enfin, supprime les arêtes coupantes laissées par l'usinage, une étape simple mais indispensable pour la sécurité des manipulations et le bon montage des pièces dans un assemblage.
Usinage à commande numérique et règles de sécurité
Aujourd'hui, l'usinage à commande numérique (CNC) domine la production. La pièce est dessinée en CAO, puis un logiciel de FAO calcule les trajectoires d'outils et génère un programme que la machine exécute de manière autonome, avec une répétabilité remarquable. Les centres d'usinage modernes changent d'outil automatiquement, mesurent les pièces et compensent l'usure, ce qui permet de produire aussi bien des prototypes uniques que de grandes séries. Des machines plus compactes, fraiseuses et tours de petite taille, sont même accessibles aux ateliers d'amateurs et aux fablabs. Quelle que soit la machine, l'usinage impose des règles de sécurité strictes : porter des lunettes de protection contre les projections de copeaux, attacher les cheveux longs et éviter vêtements amples, bijoux et gants près des pièces en rotation, qui peuvent happer la main, brider solidement la pièce, ne jamais retirer les copeaux à la main mais avec un crochet ou une brosse, et respecter les vitesses préconisées par le fabricant des outils. Pour le bricoleur qui s'initie, la perceuse à colonne et le petit tour sont de bons points de départ, avant d'aborder le fraisage, qui demande davantage de matériel et de méthode.