
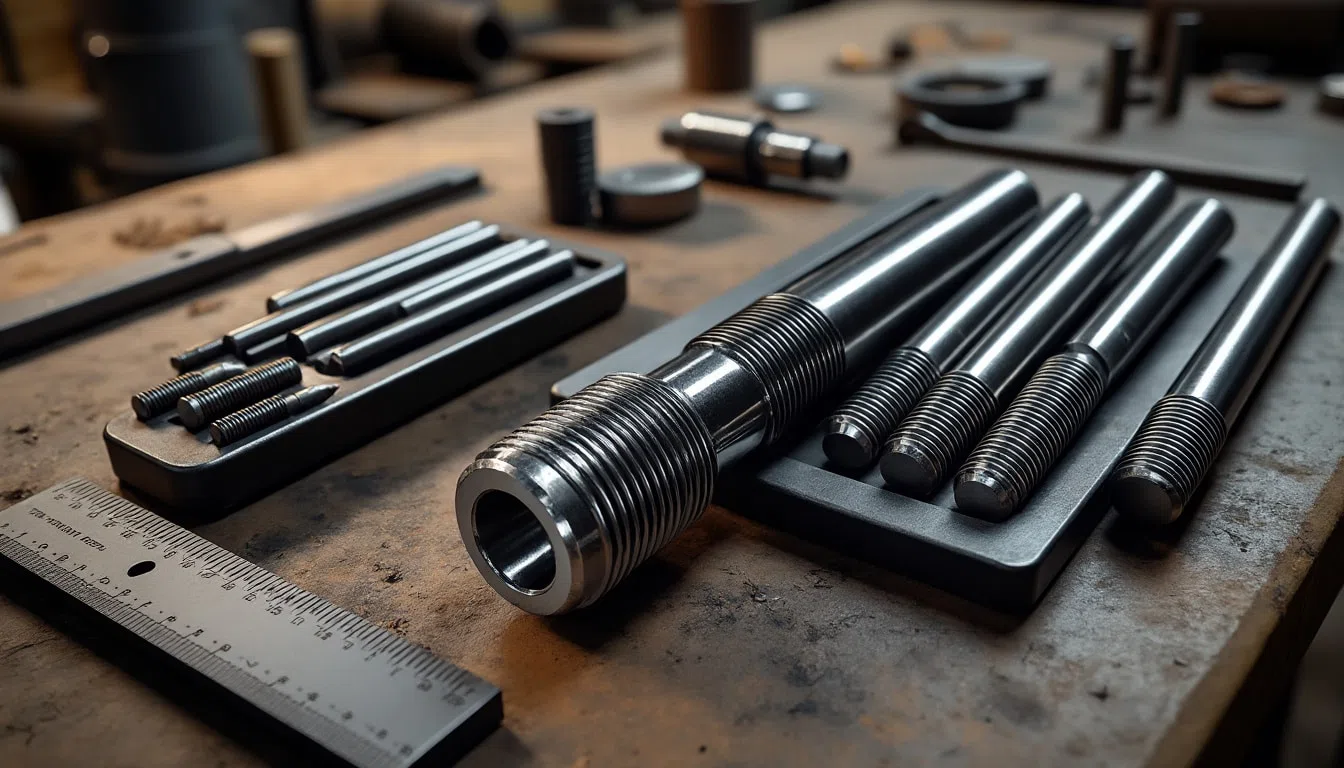
Le filetage du métal est l'opération qui consiste à creuser ou à former une rainure en hélice, le filet, à la surface d'une pièce métallique cylindrique ou conique, afin qu'elle puisse se visser dans une autre pièce portant un filet complémentaire. C'est grâce à lui que fonctionnent les vis, les boulons, les écrous, les tiges filetées, les raccords de plomberie ou les vis de serrage d'un étau : sans filetage, pas d'assemblage démontable fiable, ni de mécanisme capable de transformer une rotation en déplacement précis. Derrière ce geste en apparence simple se cache une technique très codifiée, puisque deux pièces filetées ne s'assemblent que si leur diamètre, leur pas et leur profil correspondent exactement, d'où l'importance des normes internationales qui encadrent aujourd'hui la visserie. Le filetage se pratique aussi bien dans l'industrie, sur des tours et des centres d'usinage à commande numérique, que dans un atelier de bricolage, avec un simple jeu de tarauds et de filières pour refaire un pas de vis abîmé ou fileter une tige. Cette définition présente le vocabulaire du filetage, son histoire, les grands types de filets, les techniques de réalisation, les normes et contrôles, ainsi que ses applications, de l'aéronautique à la réparation domestique.
Qu'est-ce que le filetage du métal ? Définition
Au sens large, le filetage du métal désigne la réalisation de tout filet hélicoïdal sur une pièce métallique. Les mécaniciens distinguent toutefois deux opérations. Le filetage proprement dit, ou filetage extérieur, crée un filet mâle à l'extérieur d'une tige ou d'un cylindre : c'est le cas d'une vis, d'un goujon, d'une tige filetée ou de l'embout d'un raccord. Le taraudage réalise au contraire un filet femelle à l'intérieur d'un trou préalablement percé, comme dans un écrou ou un bloc moteur ; les deux techniques sont étroitement liées et le vocabulaire courant les réunit souvent sous le seul mot de filetage, alors que le taraudage fait l'objet d'outils et de règles qui lui sont propres. Le filet assure deux fonctions principales. Il permet d'abord la fixation : en serrant une vis ou un écrou, on tend légèrement la tige et l'on plaque les pièces l'une contre l'autre, l'adhérence entre les filets empêchant le desserrage spontané. Il permet ensuite la transmission de mouvement : une vis qui tourne dans un écrou fixe avance d'une distance précise à chaque tour, principe exploité dans les étaux, les crics, les presses, les vis-mères de tour ou les tables de machines. Le filetage peut enfin assurer l'étanchéité d'un raccord, notamment lorsqu'il est conique.
Le vocabulaire d'un filetage
Plusieurs grandeurs permettent de décrire un filetage du métal. Le diamètre nominal est le diamètre extérieur théorique d'une vis, celui qui donne son nom au filetage, par exemple 8 mm pour une vis M8 ; le diamètre à fond de filet, plus petit, correspond au noyau de la tige. Le pas est la distance entre deux sommets de filet consécutifs, mesurée parallèlement à l'axe : c'est aussi, pour un filet simple, l'avance de la vis en un tour. On parle de pas gros ou standard, et de pas fin lorsque les filets sont plus serrés, ce qui offre un réglage plus précis et une meilleure tenue aux vibrations. Le profil est la forme du filet vu en coupe, triangulaire, trapézoïdale, carrée ou arrondie, et l'angle de flanc est l'angle formé par ses deux côtés, 60° pour le filetage métrique ISO. Le sens d'hélice précise si la vis se serre en tournant vers la droite, cas de très loin le plus courant, ou vers la gauche, pour des usages particuliers comme certaines pédales de vélo ou des raccords de gaz. Un filet peut enfin être à une seule entrée ou à plusieurs entrées, ce qui augmente l'avance par tour sans modifier le profil. Ces données figurent dans la désignation normalisée, comme M10 x 1,25 pour un diamètre de 10 mm au pas de 1,25 mm.
D'où vient le filetage du métal ? Un peu d'histoire
Le principe de l'hélice est connu depuis l'Antiquité : la vis d'Archimède, attribuée au savant grec du IIIe siècle avant notre ère, faisait déjà remonter l'eau grâce à une spirale tournant dans un cylindre, et les pressoirs à vis en bois servaient à extraire l'huile et le vin. Les vis métalliques apparaissent plus tard, fabriquées à la main par les horlogers, les armuriers et les serruriers, chaque atelier ayant ses propres dimensions : une vis d'un fabricant ne s'adaptait généralement pas à l'écrou d'un autre. La mécanisation du filetage du métal progresse avec le tour à fileter et la vis-mère, qui permettent de reproduire un pas régulier. Le grand tournant vient avec la révolution industrielle et la nécessité de rendre les pièces interchangeables. En 1841, l'ingénieur britannique Joseph Whitworth propose un système de filetage standardisé, au profil à 55° et aux sommets arrondis, qui s'impose au Royaume-Uni. En 1864, l'Américain William Sellers défend un profil à 60°, plus simple à usiner, à l'origine des filetages unifiés nord-américains. En Europe continentale, un congrès tenu à Zurich en 1898 pose les bases d'un filetage métrique international, et la création de l'Organisation internationale de normalisation, en 1947, accompagne la généralisation du filetage métrique ISO que l'on utilise aujourd'hui.
Quels sont les types de filetage du métal ?
Il existe de nombreux systèmes de filetage du métal, qui diffèrent par leur profil, leur angle, leurs unités et leur usage. Le filetage métrique ISO, désigné par la lettre M suivie du diamètre en millimètres, est la référence en Europe et dans la majeure partie du monde pour la visserie courante ; il existe en pas standard et en pas fin. Les filetages unifiés américains UNC et UNF, exprimés en pouces, dominent en Amérique du Nord et dans certains secteurs comme l'aéronautique. Le Whitworth britannique subsiste sur les machines anciennes et dans la restauration de véhicules de collection. En plomberie, les filetages « gaz » BSP, cylindriques (notés G) ou coniques (notés R), et le NPT américain, conique, équipent raccords, robinets et tuyauteries ; leur désignation en pouces ne correspond pas au diamètre réel du filet, ce qui surprend souvent les bricoleurs. Pour la transmission de mouvement, on emploie des profils plus robustes, trapézoïdal (Tr), ACME ou carré, capables de supporter de fortes charges axiales. Le filetage rond résiste bien aux chocs et à l'encrassement. Enfin, l'aéronautique utilise des filetages renforcés comme l'UNJ ou le MJ, dont le fond arrondi limite les concentrations de contraintes. Le tableau ci-dessous résume les principaux systèmes.
| Filetage | Profil et unités | Usages courants |
|---|---|---|
| Métrique ISO (M) | Triangulaire à 60°, millimètres, pas standard ou fin | Visserie générale, mécanique, bricolage |
| Unifié UNC / UNF | Triangulaire à 60°, pouces | Matériel nord-américain, aéronautique |
| Whitworth (BSW, BSF) | Triangulaire à 55°, sommets arrondis, pouces | Machines anciennes, restauration |
| Gaz BSP (G, R) | 55°, cylindrique (G) ou conique (R) | Plomberie, air comprimé, hydraulique |
| NPT | 60°, conique, pouces | Tuyauteries sous pression d'origine américaine |
| Trapézoïdal (Tr) et ACME | Trapèze à 30° (Tr) ou 29° (ACME) | Vis de transmission, étaux, vérins, crics |
| Rond (Rd) | Profil arrondi | Raccords exposés aux chocs ou à l'encrassement |
| UNJ, MJ | Fond de filet arrondi renforcé | Aéronautique, applications critiques |
Comment réaliser un filetage du métal ? Les techniques
Un filetage du métal s'obtient par enlèvement de matière, par déformation ou par abrasion. À la main, on utilise la filière pour les filets extérieurs, un outil en acier percé d'un trou taraudé et muni d'arêtes coupantes, maintenu dans un porte-filière, et le taraud pour les filets intérieurs. Sur un tour, conventionnel ou à commande numérique, un outil de forme dont la pointe reproduit le profil du filet se déplace le long de la pièce en rotation, synchronisé avec elle pour respecter le pas : cette méthode réalise des filets intérieurs ou extérieurs, coniques ou à plusieurs entrées, de grande précision. Le roulage, utilisé pour la production en série des vis et des goujons, forme le filet à froid entre des molettes ou des peignes, sans copeaux : les fibres du métal suivent le profil au lieu d'être coupées, ce qui renforce la tenue mécanique. Le fraisage par interpolation hélicoïdale, sur centre d'usinage, fait décrire à une fraise à fileter une trajectoire en hélice, une solution souple pour les grands diamètres. La rectification à la meule profilée donne des filets très précis sur des aciers trempés, et le tourbillonnage, où un outil rotatif tourne autour de la pièce en coupant par petits copeaux successifs, sert notamment pour les vis médicales. Le choix dépend du matériau, de la précision et de la quantité.
| Technique | Principe | Usage typique |
|---|---|---|
| Taraud | Outil coupant vissé dans un trou percé, filet intérieur | Écrous, trous de fixation, réparation |
| Filière | Outil coupant vissé autour d'une tige, filet extérieur | Tiges, vis, petites séries, bricolage |
| Tour (filetage à l'outil) | Outil de forme synchronisé avec la rotation de la pièce | Pièces unitaires, filets spéciaux ou coniques |
| Roulage | Déformation à froid entre molettes, sans copeaux | Visserie de grande série, goujons |
| Fraisage hélicoïdal | Fraise à fileter suivant une trajectoire en hélice | Grands diamètres, centres d'usinage |
| Rectification, tourbillonnage | Meule profilée ou outil rotatif tournant autour de la pièce | Vis de précision, aciers trempés, implants |
Fileter et tarauder à la main dans un atelier
En bricolage, le filetage du métal se pratique surtout avec un coffret de tarauds et de filières, pour fileter une tige, réparer une vis au filet écrasé ou créer un trou taraudé dans une platine. Pour un filet extérieur, on serre la tige dans un étau, on chanfreine légèrement son extrémité pour faciliter l'engagement, puis l'on présente la filière bien perpendiculaire, côté conique en premier. On tourne d'un demi-tour à un tour, puis l'on revient d'un quart de tour en arrière pour casser le copeau, et ainsi de suite, en ajoutant régulièrement quelques gouttes d'huile de coupe. Pour un taraudage, il faut d'abord percer au bon diamètre, plus petit que le diamètre nominal, en se référant aux tableaux de perçage fournis avec les tarauds ; on passe ensuite successivement l'ébaucheur, l'intermédiaire puis le finisseur, avec le même mouvement d'aller-retour. Forcer est la meilleure façon de casser un taraud dans la pièce, un incident difficile à réparer. Côté sécurité, on porte des lunettes contre les copeaux métalliques, coupants et parfois projetés, et des gants pour les manipuler, en veillant à ne jamais porter de gants près d'une perceuse en rotation. Sur les pièces de sécurité, freins, direction, levage ou raccords de gaz, l'intervention doit être confiée à un professionnel.
Normes et contrôle du filetage du métal
La valeur d'un filetage du métal tient à sa conformité : un filet hors tolérance peut prendre du jeu, se gripper, mal transmettre l'effort de serrage ou fuir. Les organismes de normalisation définissent donc précisément le profil, les diamètres, les pas et les tolérances de chaque système. Pour le filetage métrique, les normes ISO 68 et ISO 965 fixent respectivement le profil de base et les tolérances ; aux États-Unis, la norme ASME B1.1 encadre les filetages unifiés UNC et UNF, tandis qu'en Allemagne la norme DIN 13, très diffusée en Europe, reprend le filetage métrique. Les tolérances sont exprimées par des classes, notées par un chiffre et une lettre, comme 6g pour une vis et 6H pour un écrou dans la visserie courante. Le contrôle se fait à l'atelier avec des calibres « entre / n'entre pas » : tampons filetés pour les taraudages, bagues filetées pour les filetages extérieurs, la pièce étant conforme si le côté « entre » se visse et si le côté « n'entre pas » refuse de s'engager. Les jauges de pas, petits peignes métalliques, permettent d'identifier rapidement un pas inconnu. En laboratoire ou en production, on recourt aux projecteurs de profil, aux machines à mesurer tridimensionnelles et à la vision industrielle pour contrôler les filets de pièces critiques.
À quoi sert le filetage du métal ? Applications
Le filetage du métal est présent dans presque tous les objets techniques. En mécanique générale, il assure les assemblages démontables de carters, de châssis, de supports et de capots, ainsi que les réglages par vis de pression ou de butée. Dans l'automobile, on le retrouve sur les goujons et écrous de roue, les culasses, les trains roulants et les capteurs, souvent obtenu par roulage pour sa résistance. L'aéronautique et le spatial exigent des filetages à tolérances serrées, en titane ou en alliages spéciaux, accompagnés de dispositifs de freinage contre les vibrations. En plomberie et hydraulique, les filets cylindriques ou coniques des raccords, robinets et vannes assurent la liaison et, avec les joints ou produits d'étanchéité adaptés, l'étanchéité des circuits. Les machines-outils, imprimantes 3D et automatismes déplacent leurs axes grâce à des vis trapézoïdales ou à billes. Le médical utilise des vis osseuses et des implants filetés de haute précision. Dans la maison et le bâtiment, le filetage est omniprésent : tiges filetées de suspente des faux plafonds, boulons de charpente métallique, chevilles et goujons d'ancrage, pieds réglables de meubles et d'électroménager. Pour fixer une charge lourde dans un support creux ou fragile, la tige filetée est d'ailleurs souvent associée à le scellement chimique, qui la noie dans une résine durcissant dans le perçage.